销售热线:021-66105556


| 阀门的焊接和堆焊材料选用||硬密封法兰蝶阀 发布时间:16-04-16 |
阀门的焊接和堆焊材料选用||硬密封法兰蝶阀 焊接主要应用于阀门密封面的堆焊、阀门与管件的对焊、铸件缺陷的补焊和产品结构要求焊接的地方。焊接材料的选用与其工艺方法有关,焊条电弧焊,氩弧焊、等离子弧焊、埋弧焊、二氧化碳气体保护焊所用的材料各不相同,最普通最常用的焊接方法,焊条电弧焊所用的各种材料。 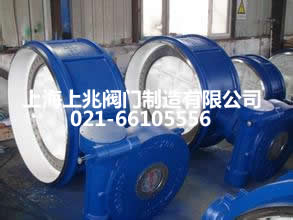 一、对阀门焊工的要求 阀门属于压力管道元件,焊工的技能水平和焊接工艺直接影响产品品格及安全生产,所以对焊工 严格要求是很谨慎的,在阀门生产企业中焊接是个特别工序,特别工序就要有特此外手段,包括人员、装备、工艺、材料的打点和控制。焊工应经过进程《锅炉压力容器焊工考试端正》底子知识与实际把持考试,持有合格证(把持证),并在有效期内方可从事焊接作业。 二、对阀门焊条的保管要求 (1)注意环境湿度,防止焊条受潮,要求空气中的相对湿度<60%,并离地面或墙壁一定的距离。(焊条特级焊材库) (2)分清焊条型号,规格不能混淆。 (3)运输、码放过程中应注意不要损伤药皮,特别对不锈钢焊条、堆焊焊条、铸铁焊条等更要细心。 三、阀门铸件的焊补 (1)阀门铸件如有夹砂、裂纹、气孔、砂眼、疏松等缺陷允许焊补,但在焊补前必须将油污、铁锈、水分、缺陷清除干净,清除缺陷后用砂纸打磨出金属光泽,其形状要平滑,有一定坡度,不得有尖棱存在。必要时,用粉末或液体渗透进行无损控制,确实无缺陷方可焊补。 (2)承压铸钢件上有严重的穿透性裂纹、冷隔、蜂窝状气孔、大面积疏松,无清除缺陷处或焊补后无法修整打磨处不允许补焊。 (3)承压铸钢件壳体试验渗漏后的重复焊补次数不得超过两次。 (4)铸件焊补后必须打磨平整光滑,不得留有明显的焊补痕迹。 (5)铸件焊补后的无损检测要求按有关标准规定执行。 四、阀门焊后的消除应力处理 (1)重要的焊接件,如保温夹套焊缝,阀座镶焊于阀体上的焊缝,要求焊后处理的堆焊密封面,承压铸件焊补超过规定范围的,焊后均要消除焊接应力,无法进炉的也可采用局部消除应力的办法,消除焊接应力的工艺可参考焊条说明书进行。(要求回火消除应力处理) (2)焊补深度超过壁厚的20%或25mm或面积大于65c㎡及壳体试验渗漏的焊补,焊后都要消除焊接应力。 五、阀门焊接工艺评定 正确的选择焊条只是焊接这道特殊工序中的一个重要环节,只是正确选用焊条,而没有前面诸条内容的保证,也无法获得良好的焊接质量。 由于焊条电弧焊的焊接质量与焊条本身的质量、焊条的直径、母材、母材的厚度、焊缝位置、预热温度、采用的电流规定的重要参数不一样,要注意这些 重要参数的变化。 阀门产品中需要进行焊接工艺评定的有密封面堆焊,阀座与阀体镶焊和承压件的焊补。  |
|
||
|
||
|
||
|
||
|
||
|
||
|
||
|
||
|
||
|
||
|
||
|
||
|
||
|
||
|
||
